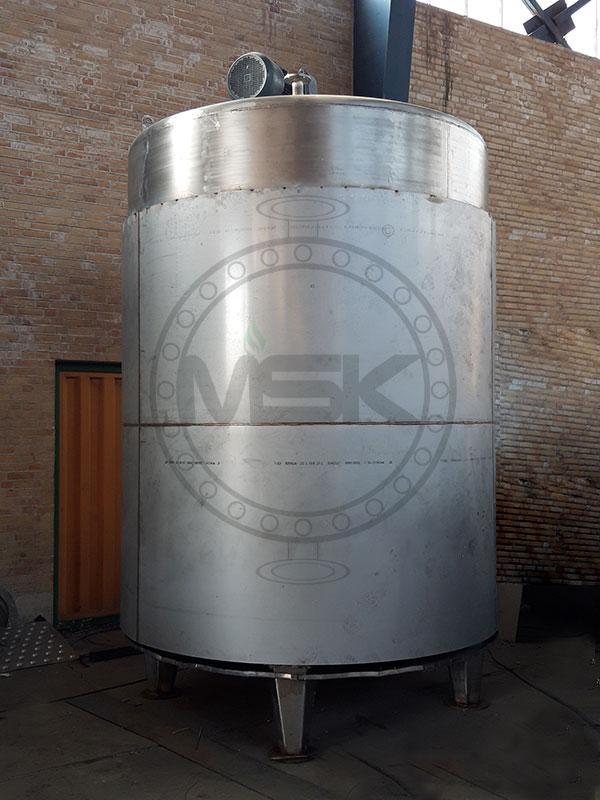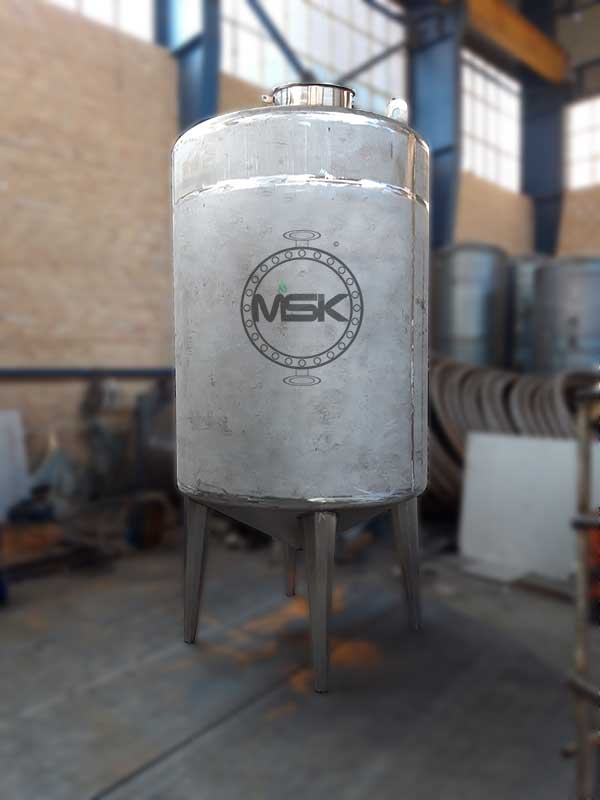

ساخت راکتور استیل یکی از پیچیدهترین و حساسترین فرآیندها در حوزه ساخت تجهیزات صنعتی و مهندسی مکانیک است. راکتورهای استیل مخازنی تحت فشار یا خلاء هستند که برای انجام واکنشهای شیمیایی، فرآیندهای حرارتی و اختلاط مواد در صنایع دارویی، غذایی، شیمیایی و پتروشیمی استفاده میشوند. کوچکترین خطا در محاسبه ضخامت ورق، انتخاب گرید استیل، اجرای جوشکاری یا طراحی سیستم آببندی میتواند منجر به کاهش شدید بازدهی، خسارات مالی سنگین یا حوادث جانی جبرانناپذیر گردد.
در این مقاله جامع، تمامی ابعاد فنی، مراحل گامبهگام تولید، نکات کلیدی مهندسی و الزامات کیفی در فرآیند ساخت راکتور استیل را بررسی میکنیم.
پیشنیازی بر ساخت راکتور استیل؛ محاسبات مهندسی و طراحی اولیه
قبل از شروع هرگونه عملیات برشکاری یا جوشکاری در کارگاه، فرآیند ساخت با طراحی مهندسی و محاسبات دقیق ریاضی و فیزیک آغاز میشود. ساخت یک راکتور استیل موفق، مستلزم درک کامل فرآیندی است که قرار است درون تانک رخ دهد.
فاکتورهای کلیدی در طراحی ابتدایی:
- ماهیت شیمیایی سیال: بررسی میزان اسیدی یا بازی بودن مواد، خورندگی، ویسکوزیته (غلظت) و قابلیت اشتعال.
- فشار و دمای کاری: تعیین حداکثر فشار داخلی (دستگاه تحت فشار یا خلاء) و محدوده دمایی فرآیند (سرمایش یا گرمایش).
- طراحی الگوی اختلاط: تعیین نوع همزن (میکسر)، توان موتور گیربکس و سرعت چرخش (RPM) بر اساس میزان همگنسازی مورد نیاز.
- انتخاب استاندارد طراحی: استفاده از استانداردهای معتبر بینالمللی مانند ASME Section VIII (برای مخازن تحت فشار) و GMP / FDA (برای کاربردهای دارویی و غذایی).
پس از انجام محاسبات، نقشه ساخت شاپ (Shop Drawing) شامل جزئیات کامل ابعاد بدنه، عدسیها، تعداد و موقعیت نازلها، سیستم انتقال حرارت و جانمایی پایهها تهیه میشود.
انتخاب متریال مناسب؛ اصلیترین گام در کیفیت راکتور استیل
انتخاب نوع آلیاژ استیل زنگنزن (Stainless Steel) یکی از تصمیمات حیاتی در ساخت راکتور است. استیلها آلیاژهایی پایه آهن همراه با حداقل ۱۰.۵ درصد کروم هستند که لایه اکسید کروم محافظ را روی سطح ایجاد میکنند.
گریدهای پرکاربرد در ساخت راکتور استیل:
استیل ۳۰۴ (AISI 304 / 304L):
- پرکاربردترین گرید آلیاژی در صنایع غذایی، لبنی و شیمیایی عمومی.
- دارای مقاومت خوب در برابر خوردگی اتمسفری و مایعات غیراسیدی.
- پسوند L (Low Carbon) نشاندهنده کربن پایین جهت بهبود کیفیت جوشکاری و جلوگیری از خوردگی مرزبانی است.
استیل ۳۱۶ (AISI 316 / 316L):
- حاوی ۲ تا ۳ درصد عنصر مولیبدن (Molybdenum) که مقاومت فوقالعادهای در برابر یون کلرید، مواد اسیدی و شویندههای قوی ایجاد میکند.
- گرید استاندارد و اجباری برای صنایع داروسازی، بیوتکنولوژی، ساخت سموم و کودهای شیمیایی.
آلیاژهای خاص (دوبلکس و سوپرآلیاژها):
در فرآیندهای بسیار شدید با فشار و دمای فوقالعاده بالا یا حضور اسیدهای غلیظ (مانند اسید سولفوریک)، از استیلهای دوبلکس (Duplex) یا آلیاژهای پایه نیکل (مثل هسپلوی) استفاده میشود.
مراحل گامبهگام ساخت راکتور استیل
ساخت راکتور استیل فرآیندی چندمرحلهای است که باید با دقت میلیمتری و تحت نظارت مهندسین کنترل کیفیت (QC) انجام شود.
گام اول: آمادهسازی و برشکاری ورقهای استیل
در مرحله نخست، پلاکها و ورقهای استیل خریداریشده بر اساس اندازههای دقیق نقشه، برش داده میشوند.
- برای ورقهای استیل به دلیل حساسیت به حرارت و جلوگیری از دفرمه شدن، از روشهای برشکاری دقیق مانند واترجت (Waterjet) یا برش لیزر فایبر (Fiber Laser) استفاده میشود.
- حواشی ورقها پس از برش، جهت آمادهسازی برای جوشکاری، پخزنی (Beveling) میشوند.
گام دوم: نورد کاری و فرمدهی بدنه (Shell)
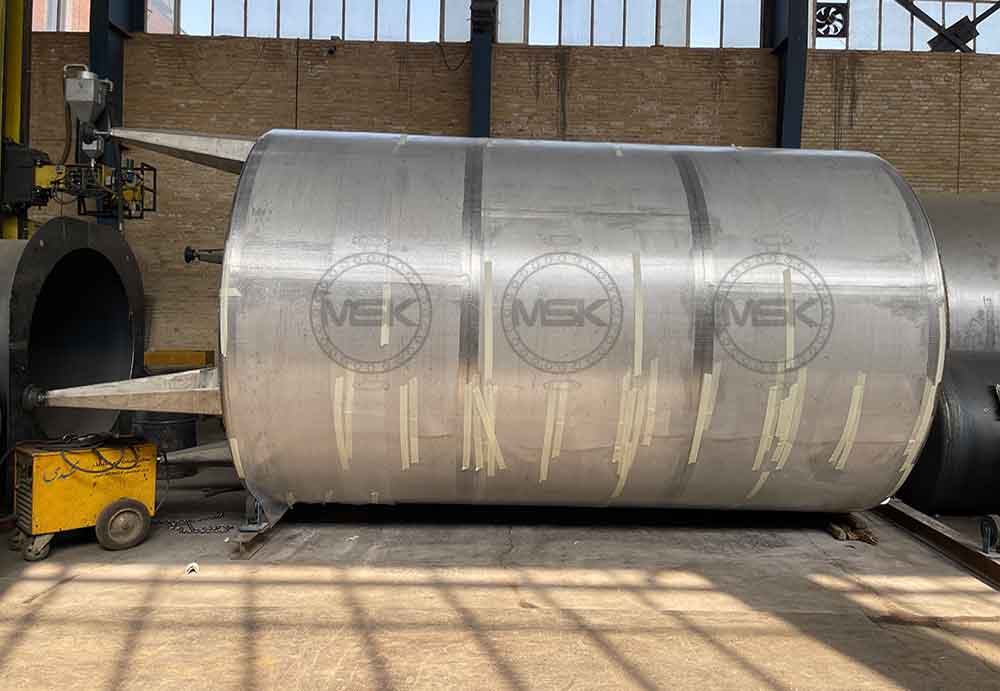
ورقهای مستطیلی برشخورده وارد دستگاه نورد ۳ غلتک یا ۴ غلتک میشوند تا به شکل استوانهای (شل راکتور) درآیند. دقت دستگاه نورد در گردی کامل بدنه تأثیر مستقیم دارد؛ هرگونه دوکیشدن یا عدم تقارن در این مرحله، نصب همزن و شافت را در مراحل بعدی با مشکل مواجه میکند.
گام سوم: ساخت و فرمدهی عدسیها (Dished Heads)
کف و درب بالای راکتورهای صنعتی معمولاً مسطح نیستند، بلکه به شکل مقعر (عدسی) ساخته میشوند تا فشار را به صورت یکنواخت توزیع کنند.
- انواع عدسی پرکاربرد: عدسی توریسفریک (Torispherical)، الیپتیکال (Ellipsoidal) و مخروطی (Conical).
- روش ساخت: عدسیها به روش پرس و لبهزنی (Flanging & Torisphering) یا روش فرمدهی چرخشی ساخته میشوند.
گام چهارم: جوشکاری تخصصی بدنه و عدسیها
جوشکاری استیل نیازمند دانش متالورژی بالا است. برای ساخت راکتور استیل از روش جوشکاری آرگون (TIG / GTAW) یا روشهای اتوماتیک مانند جوشکاری زیرپودری (SAW) استفاده میشود.
- استفاده از گاز محافظ پشت (Purging Gas): در زمان جوشکاری استیل، حتماً باید داخل لوله یا مخزن با گاز آرگون خالص پر شود تا از اکسید شدن و اصطلاحاً «سوزانده شدن» یا گلجوش زدن پشت گرده جوش جلوگیری گردد.
- پاسهای جوشکاری باید به صورت چندمرحلهای و با کنترل دمای بینپاسی (Interpass Temperature) انجام شوند.
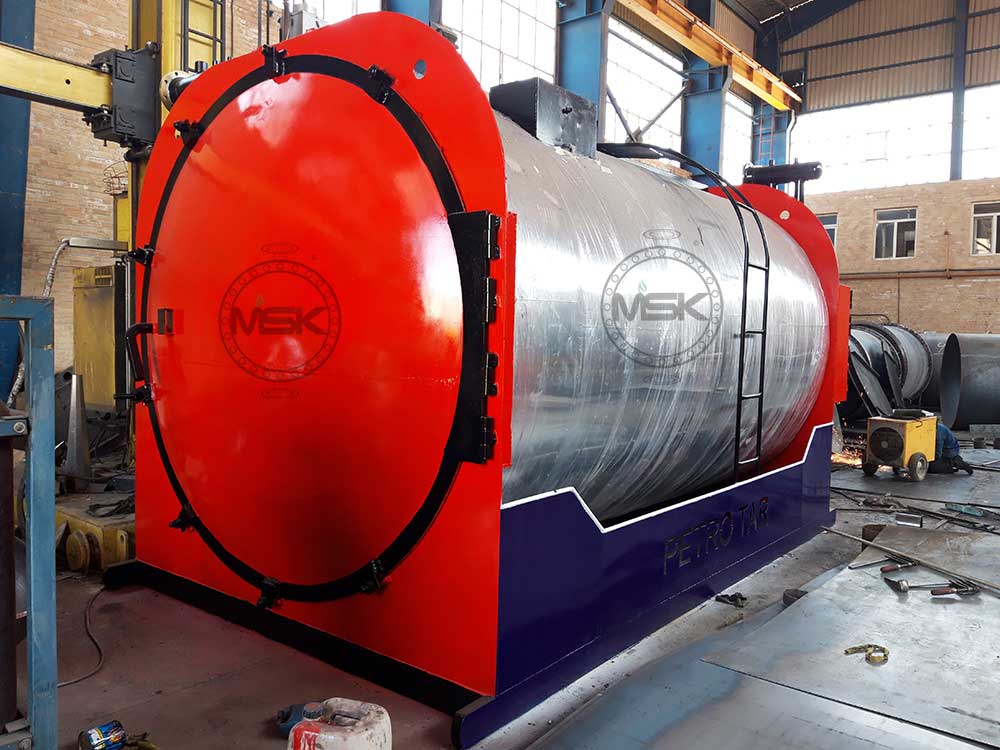
گام پنجم: ساخت و نصب سیستم انتقال حرارت (ژاکت یا کویل)
بسیاری از واکنشهای شیمیایی نیازمند گرمایش یا سرمایش هستند. برای این منظور، سیستمهای تبادل حرارتی روی بدنه راکتور نصب میشوند:
- ژاکت ساده (Conventional Jacket): پوسته دومی که حول بدنه قرار میگیرد و سیال واسط در آن جریان مییابد.
- ژاکت شانه تخممرغی یا دیمپل (Dimple Jacket): ورق جوشکاریشده با نقاط برآمدگی که تحمل فشار بالا با ضخامت ورق کمتر را ممکن میسازد.
- کویل نیملوله مارپیچ (Half-Pipe Coil): لولههای استیل دونیمشده که به صورت مارپیچ دور بدنه جوش داده میشوند. این روش بالاترین بازدهی حرارتی و تحمل فشار را دارد.
- کویل خنککننده داخلی (Internal Coil): لولههای مارپیچ استیل که مستقیماً داخل تانک قرار میگیرند.
گام ششم: ساخت و مونتاژ سیستم اختلاط (میکسر)
میکسر بخش متحرک راکتور است و ساخت آن نیازمند بالانس دقیق مکانیکی است:
- شافت استیل: شافت باید کاملاً راست و بدون کوچکترین لنگ زدن (Runout) ماشینکاری شود.
- پروانهها (Impellers): بر اساس نوع اختلاط، پروانههای لنگری (Anchor)، پدلی (Paddle)، توربینی (Turbine) یا هایشیر (High Shear) ساخته و روی شافت نصب میشوند.
- بافلها (Baffles): تیغههای عمودی که به دیواره داخلی مخزن متصل میشوند تا از چرخش گردابی یکنواخت مایع جلوگیری کرده و اختلاط عمودی ایجاد کنند.
گام هفتم: نصب سیستم آببندی (Sealing)
برای جلوگیری از نشت گازها و مایعات در محل خروجی شافت از مخزن، از سیستمهای آببندی پیشرفته استفاده میشود:
- مکانیکال سیل (Mechanical Seal): دقیقترین روش آببندی برای شرایط تحت فشار، خلاء و مواد سمی یا فرار (به صورت تکمکانیزم یا دوبل).
- پکینگسیل (Gland Packing): روش سنتیتر برای فشارهای پایین و سیالات غیرحساس.
گام هشتم: پرداخت و پولیشکاری سطوح
کیفیت سطح راکتور استیل نقش مستقیمی در جلوگیری از آلودگی و شستشوی راحت دارد:
- پولیش مکانیکی (Mechanical Polishing): استفاده از سنبادهها و گیلانسهای پرداختی برای رسیدن به زبری سطح مشخص (Ra).
- الکتروپولیش (Electropolishing): فرآیندی الکتروشیمیایی که برجستگیهای میکروسکوپی سطح استیل را برداشته و سطحی آئینهای، کاملاً آنتیباکتریال و مقاوم به خوردگی ایجاد میکند.
نکات کلیدی و الزامات مهندسی در ساخت راکتور استیل
رعایت نکات فنی زیر تفاوت میان یک راکتور استیل معمولی و یک راکتور باکیفیت و استاندارد صنعتی را مشخص میکند:
۱. رعایت خاصیت زنگنزنی و جلوگیری از آلودگی کربنی (Iron Contamination)
یکی از خطاهای رایج در کارگاههای غیرتخصصی، استفاده از ابزارهای مشترک برای آهن و استیل است. اگر از برس سیمی، سنگ ساب یا فرز آهن برای استیل استفاده شود، ذرات آهن روی سطح استیل مینشینند و پس از مدتی دچار زنگزدگی میشوند. کارگاه ساخت راکتور استیل باید کاملاً مجزا و پاکیزه از ذرات فولاد کربنی باشد.
۲. فرآیند اسیدشویی و پاسیواسیون (Pickling & Passivation)
پس از اتمام فرآیندهای ساخت و جوشکاری، سطح استیل دچار سوختگی حرارتی و لکههای اکسیدی میشود. برای بازگرداندن لایه محافظ کروم:
- اسیدشویی: با ژل یا محلولهای اسیدی (ترکیب اسید نیتریک و اسید هیدروفلوئوریک) لکههای جوش و اکسیدها پاک میشوند.
- پاسیواسیون: با اعمال اسید نیتریک، لایه اکسید کروم محافظ به صورت یکنواخت روی تمام سطوح مجدداً تشکیل میگردد.
۳. بالانس دینامیکی و استاتیکی میکسر
شافت و پروانههای راکتور حتماً باید پیش از مونتاژ نهایی بالانس شوند. عدم بالانس میکسر باعث ایجاد لرزش شدید، خرابی زودهنگام مکانیکال سیل، آسیب به گیربکس و گشاد شدن یاتاقانها میشود.
۴. طراحی زوایای داخلی به صورت Rدار (Radius/Sanitary Design)
در ساخت راکتورهای استیل دارویی و غذایی، هیچ نباید زاویه ۹۰ درجه یا کنج تیز در داخل مخزن وجود داشته باشد. تمامی اتصالاتی داخلی باید دارای انحنا (R) باشند تا مواد در گوشهها گیر نکرده و فرآیند شستشو در محل (CIP) به طور کامل انجام شود.
روشهای تست و کنترل کیفیت (QC) در ساخت راکتور استیل
برای اطمینان از سلامت ساختار راکتور استیل، آزمونهای متعددی بر روی آن انجام میگیرد:
۱. تستهای غیرمخرب جوش (NDT):
- تست مایعات نافذ (PT): برای شناسایی ترکهای سطحی و منافذ جوش.
- تست رادیوگرافی (RT): پرتوپزشکی یا عکسبرداری با اشعه ایکس از خطوط جوش برای اطمینان از عدم وجود عیوب داخلی مانند نفوذ ناقص یا پوروسیتی.
- تست اولتراسونیک (UT): جهت سنجش ضخامت دقیق ورقها در تمام نقاط تانک.
۲. تست هیدروستاتیک (Hydrostatic Test):
مخزن و ژاکت حرارتی با آب پر شده و تا ۱.۳ تا ۱.۵ برابر فشار طراحی (Design Pressure) تحت فشار قرار میگیرند تا از عدم وجود هرگونه نشتی یا تغییر شکل بدنه اطمینان حاصل شود.
۳. تست پنو ماتیک (Pneumatic Test):
تست با فشار هوا یا گاز بیخطر (نیتروژن) برای بخشهایی که امکان ورود آب به آنها وجود ندارد.
۴. تست زبری سطح (Roughness Test):
استفاده از دستگاه زبریسنج (Profilometer) برای اندازهگیری شاخص Ra روی سطوح داخلی تانک (معمولاً زیر ۰.۴ Micron برای کاربردهای دارویی).
۵. تست عملکرد میکسر (Dry Run & Wet Run):
تست چرخش همزن بدون بار و با بار مایع جهت بررسی میزان نویز، دما، لرزش و سلامت گیربکس.
عوامل موثر بر هزینه و قیمت ساخت راکتور استیل
ساخت راکتور استیل بر اساس پیشفاکتورهای سفارشی قیمتگذاری میشود. مهمترین عوامل تعیینکننده عبارتند از:
- قیمت روز متریال اولیه: نرخ ورق و لولههای استیل وارداتی (۳۰۴ یا ۳۱۶) بر حسب وزن.
- ضخامت بدنه و فشار کاری: افزایش ضخامت ورق، وزن متریال و زمان جوشکاری را افزایش میدهد.
- نوع سیستم همزن و موتور گیربکس: برند الکتروموتور (اروپایی یا ایرانی)، توان موتور و نوع مکانیکال سیل.
- میزان پولیش و پرداخت: اجرای الکتروپولیش هزینههای فرآیندی بالاتری نسبت به پولیش صیقلی ساده دارد.
- تجهیزات کنترلی و جانبی: تعداد اتصالات، سنسورها، سیستمهای تابلو برق و درایو (VFD).
جمعبندی و نتیجهگیری
ساخت راکتور استیل تلفیقی از دانش مهندسی شیمی، مکانیک جامدات، متالورژی جوش و هنر پرداختکاری است. تولید راکتوری که بتواند سالها زیر فشار، دما و فرسایش مواد شیمیایی بدون افت کیفیت کار کند، نیازمند تجربه بالا، تجهیزات کارگاهی مدرن و پیادهسازی دقیق استانداردهای کنترل کیفیت است.
اگر قصد خرید یا سفارش ساخت راکتور استیل را دارید، توصیه میشود حتماً با سازندگان مجربی همکاری کنید که تمامی مراحل از طراحی نقشه تا تستهای نهایی NDT و تست هیدروستاتیک را همراه با ارائه شناسنامه فنی (Final Book) انجام میدهند.
گروه صنعتی مبدل سازان کیمیا با سالها تجربه تخصصی و بهرهگیری از دستگاههای پیشرفته، آماده طراحی و ساخت انواع راکتورهای استیل تکجداره، دوجداره، کویلدار، تحت فشار و خلاء متناسب با دقیقترین الزامات فرآیندی خط تولید شماست. جهت مشاوره فنی با مهندسین واحد فروش تماس بگیرید.