
ساخت میکسر استیل فقط یک عملیات کارگاهی نیست، بلکه یک فرآیند کاملاً مهندسیشده است که به شناخت رفتار سیال، انتخاب آلیاژ مناسب، طراحی دقیق پرهها و رعایت استانداردهای ساخت وابسته است. در صنایع غذایی، دارویی، آرایشی-بهداشتی و شیمیایی، کیفیت اختلاط مستقیماً روی کیفیت محصول نهایی اثر میگذارد. اگر میکسر درست طراحی نشود، نتیجه آن میتواند تهنشینی مواد، سوختگی، ایجاد حباب، اختلاط ناقص، افزایش استهلاک و حتی آلودگی محصول باشد.
به همین دلیل، ساخت میکسر استیل باید از مرحله تحلیل نیاز فرآیندی شروع شود، نه از مرحله برش ورق. در این مقاله، تمام مراحل مهم از انتخاب آلیاژ تا محاسبات پره، فرآیند جوشکاری، تستهای کیفی و نکات ایمنی را بهصورت کامل بررسی میکنیم تا دیدی دقیق و عملی نسبت به ساخت این تجهیز حیاتی داشته باشید.
معماری متریالشناسی و آلیاژهای استنلس استیل در ساخت میکسر
انتخاب آلیاژ مناسب در فرآیند ساخت میکسر استیل، پایهایترین گام مهندسی است که پایداری سازه را در برابر خوردگی شیمیایی، تنشهای مکانیکی و سایش ناشی از ذرات تضمین میکند. استنلس استیل به واسطه حضور عنصر کروم و تشکیل لایه غیرفعال اکسید کروم (Cr2O3Cr_2O_3Cr2O3) در سطح، مانع از زنگزدگی و انتقال ناخالصی به محصول میشود. با این حال، ماهیت خورنده برخی فرآیندها مستلزم انتخاب دقیقتر گریدهای تخصصی است.
مقایسه تخصصی گریدهای استیل در ساخت مخازن و اجزای اختلاط
در خطوط ساخت و ماشینکاری میکسرهای صنعتی، انتخاب متریال بدنه و پره بر پایه سه خانواده متریالی انجام میشود:
| گرید آلیاژ | آنالیز شیمیایی کلیدی | مقاومت در برابر خوردگی | کاربرد اصلی در ساخت میکسر | شاخص قیمت نسبی |
|---|---|---|---|---|
| AISI 304 / 304L | ۱۸٪ کروم – ۸٪ نیکل | متوسط (محیطهای اسیدی ضعیف و رطوبت) | صنایع غذایی عمومی، مخازن آبمیوه، شویندههای رقیق | پایه (اقتصادی) |
| AISI 316 / 316L | ۱۶٪ کروم – ۱۰٪ نیکل – ۲ الی ۳٪ مولیبدن | بسیار بالا (مقاوم به یون کلر و اسیدهای آلی/معدنی) | صنایع داروسازی، آرایشی-بهداشتی، سسها، راکتورهای شیمیایی | ۲۵ تا ۳۵ درصد بالاتر از ۳۰۴ |
| کربن استیل (St-37) | آهن – کربن | ضعیف (بدون مقاومت ذاتی به اکسیداسیون) | صرفاً شاسی بیرونی، پایهها و مهاربندهای غیر در تماس | بسیار پایین |
گرید استیل ۳۱۶ به واسطه برخورداری از عنصر مولیبدن، سد دفاعی محکمی در برابر پدیده خوردگی حفرهدار (Pitting) و شیاری (Crevice Corrosion) ایجاد میکند. در فرآیندهای دارویی و خطوط تولید امولسیونهای بهداشتی، استفاده از استیل ۳۱۶L (با درصد کربن زیر ۰.۰۳٪) الزامی است؛ زیرا حین فرآیند جوشکاری حرارتبالا، پدیده رسوب کاربید کروم در مرزدانهها رخ نداده و مقاومت به خوردگی موضعی خطوط اتصال به طور کامل حفظ میگردد.
بهینهسازی ابعاد ورق و مهندسی ضخامت در کارگاه
در مهندسی اقتصادی ساخت مخازن استیل، تطابق ابعاد شل (Shell) و کپ مخزن با ابعاد استاندارد ورقهای وارداتی نظیر ۱۰۰×۲۰۰، ۱۲۲×۲۴۴ و ۱۵۰×۶۰۰ سانتیمتر اهمیت بسزایی دارد. تنظیم هوشمندانه نسبت ابعادی توسط طراحان ارشد مانع از اتلاف ورقهای گرانقیمت استنلس استیل و کاهش چشمگیر پرتی کارگاهی میشود. به همین دلیل در خطوط تولید پیشرفته، حجم مفید برخی مخازن با ارقام دقیق مهندسی نظیر ۷۲۳ لیتر، ۱۴۵۰ لیتر یا ۹۷۰۰ لیتر طراحی میگردد تا ضریب بهرهوری متریال به حداکثر ممکن برسد.

الزامات مهندسی و نقشه راه ساخت میکسر استیل
اولین گام در ساخت میکسر استیل، شناخت دقیق ماهیت مادهای است که قرار است داخل مخزن مخلوط شود. برخلاف تصور عمومی، طراحی میکسر برای آب، شربت، کرم، رزین، پودر یا مواد ویسکوز بسیار متفاوت است. هر ماده رفتار جریان، چسبندگی، انتقال حرارت و نیاز اختلاط خاص خود را دارد و همین تفاوتها، کل طراحی را تغییر میدهد.
ویسکوزیته سیال یکی از مهمترین پارامترهای طراحی است. هرچه ماده غلیظتر باشد، پره باید گشتاور بیشتری تولید کند و موتورگیربکس قدرتمندتری لازم است. در مقابل، برای سیالات رقیق، هدف بیشتر ایجاد گردش مناسب و جلوگیری از تهنشینی است. بنابراین انتخاب نوع همزن بدون توجه به ویسکوزیته، یکی از رایجترین خطاهای مهندسی است.
چگالی ماده نیز نقش مستقیم در توان مصرفی دارد. هرچه چگالی بیشتر باشد، بار مکانیکی روی شفت و پره افزایش پیدا میکند و این موضوع باید در محاسبات اولیه لحاظ شود. برای همین در طراحی حرفهای، مهندس فقط به حجم مخزن نگاه نمیکند؛ بلکه رفتار واقعی ماده را مبنای انتخاب قرار میدهد.
خاصیت خورندگی و pH مواد نیز تعیینکننده گرید نهایی استیل است. برای مثال، یک مخزن مخصوص مواد شوینده قلیایی با مخزن مخصوص سس، اسیدهای ضعیف یا مواد دارویی یکسان نیست. همین تفاوت باعث میشود در بسیاری از پروژهها، بدنه داخلی از 316L ساخته شود اما بخشهای سازهای از St-37 انتخاب شوند تا هزینهها بهینه بماند.
شرایط دمایی و فشاری هم روی تمام اجزای مکانیکی اثر میگذارد. اگر میکسر برای فرآیند گرمکردن، خلاء یا فشار طراحی شود، ضخامت بدنه، نوع جوش، نوع آببندی و حتی شکل کف مخزن باید از ابتدا با دقت تعیین شود. در غیر این صورت، دستگاه در بهرهبرداری دچار نشتی، تغییر شکل یا افت عملکرد خواهد شد.
الزامات بهداشتی در صنایع غذایی و دارویی، بخش جداییناپذیر طراحی است. در این صنایع، سطح داخلی باید بهگونهای ساخته شود که هیچ نقطه کور، درز باز، لبه تیز یا فضای تجمع ماده وجود نداشته باشد. این موضوع باعث میشود فرآیند شستوشو، ضدعفونی و CIP بهدرستی انجام شود و احتمال آلودگی به حداقل برسد.
متریالشناسی و انتخاب آلیاژها در فرآیند ساخت
انتخاب متریال مناسب، مهمترین عامل در تعیین عمر مفید، مقاومت به خوردگی و کیفیت نهایی میکسر استیل است. استنلس استیل به دلیل وجود کروم، در سطح خود یک لایه غیرفعال از اکسید کروم تشکیل میدهد که مانع از زنگزدگی و واکنشهای ناخواسته میشود. اما همه استیلها رفتار یکسانی ندارند و انتخاب گرید باید کاملاً بر اساس نوع محصول انجام شود.
در ساخت میکسرهای استیل، معمولاً سه گروه متریال بیشترین کاربرد را دارند: ۳۰۴، ۳۱۶ و St-37. هرکدام نقش مشخصی دارند و نباید بدون تحلیل فنی جایگزین یکدیگر شوند.
بررسی تخصصی آلیاژهای استیل ۳۰۴ و ۳۱۶
استیل ۳۰۴ یک آلیاژ عمومی، اقتصادی و پرکاربرد برای بسیاری از میکسرهای صنعتی است. این گرید معمولاً برای موادی استفاده میشود که خاصیت خورندگی شدید ندارند. در صنایع غذایی، برای تولید محلولهای سبک، روغنهای خوراکی، مواد شوینده پایه آبی و بسیاری از کاربردهای عمومی، ۳۰۴ انتخابی قابل قبول و مقرونبهصرفه است.
اما استیل ۳۱۶ برای شرایط سختتر طراحی شده است. وجود مولیبدن در این آلیاژ، مقاومت آن را در برابر کلریدها، اسیدهای آلی، رطوبت شدید و مواد دارویی افزایش میدهد. به همین دلیل، در صنایع دارویی، بهداشتی و مواد حساس، ۳۱۶ یا 316L انتخاب اول است.
مزیت اصلی 316L در کربن پایینتر آن است. این ویژگی باعث میشود در زمان جوشکاری، رسوب کاربید کروم در مرز دانهها کاهش پیدا کند و مقاومت در برابر خوردگی پس از جوش حفظ شود. برای همین در پروژههایی که جوشکاری زیاد دارند یا مخزن باید تحت شستوشوی مداوم باشد، 316L بسیار مطمئنتر است.
نقش فولاد کربنی St-37 در ساختار میکسر
فولاد کربنی St-37 معمولاً در بخشهایی استفاده میشود که تماس مستقیم با ماده فرآیندی ندارند. این بخشها شامل شاسی، پایهها، استراکچر نگهدارنده، فریم موتور و اجزای حمایتی دستگاه هستند. دلیل استفاده از این متریال، استحکام بالا، قیمت مناسبتر و سهولت ساخت است.
استفاده هوشمندانه از St-37 باعث میشود هزینه تمامشده دستگاه کاهش یابد، بدون آنکه کیفیت عملکرد بخشهای در تماس با محصول آسیب ببیند. این همان نقطهای است که طراحی صنعتی از ساخت تجربی جدا میشود.
بهینهسازی ابعاد ورق و کاهش پرت کارگاهی
یکی از نکات بسیار مهم در ساخت میکسر استیل، هماهنگکردن ابعاد مخزن با ابعاد استاندارد ورقهای موجود در بازار است. وقتی قطر و ارتفاع مخزن با عرض و طول ورقهای استاندارد مثل ۱۰۰×۲۰۰ یا ۱۲۲×۲۴۴ سانتیمتر هماهنگ شود، میزان پرت ورق بهشدت کاهش مییابد.
این موضوع فقط اقتصادی نیست؛ بلکه به کیفیت ساخت هم کمک میکند. چون هرچه تعداد درزها، وصلهها و برشهای اضافه کمتر باشد، کیفیت نهایی جوش و یکنواختی بدنه بهتر خواهد بود. به همین دلیل، گاهی در عمل مخازن با حجمهای غیررند مثل ۷۲۳ لیتر یا ۹۷۰۰ لیتر طراحی میشوند تا بهترین استفاده از ورق اتفاق بیفتد.
محاسبات مهندسی و طراحی مکانیکی میکسر استیل
طراحی مکانیکی میکسر بدون محاسبه هیدرودینامیک، مثل ساختن موتور بدون توجه به سوخت است. ظاهر دستگاه شاید ساده باشد، اما پشت آن یکسری محاسبات دقیق قرار دارد که تعیین میکنند آیا ماده بهخوبی مخلوط میشود یا نه.
هندسه مخزن و نسبت H/D
نسبت ارتفاع به قطر مخزن یا همان H/D یکی از مهمترین شاخصهای طراحی است. در حالت استاندارد، این نسبت معمولاً بین ۱.۰ تا ۲.۵ در نظر گرفته میشود. این بازه به مهندس کمک میکند تا گردش سیال، اختلاط و تخلیه ماده بهصورت متعادل انجام شود.
اگر H/D خیلی کم باشد، گردش عمودی ضعیف میشود و اگر خیلی زیاد باشد، ممکن است نقاط مرده یا نواحی کمتحرک ایجاد شود. به همین دلیل، این نسبت باید بر اساس نوع ماده و نوع پره تنظیم شود، نه صرفاً بر اساس فضای موجود در کارگاه.
شکل کف مخزن نیز اهمیت زیادی دارد. کف مخروطی معمولاً برای تخلیه کامل و مواد دارای ذرات معلق مناسبتر است. در مقابل، کف عدسی یا بیضوی برای مخازن تحت فشار یا خلاء انتخاب بهتری است چون مقاومت مکانیکی بالاتری دارد.
مهندسی پرهها و شفت همزن
انتخاب پره، تعیینکننده اصلی نوع جریان درون مخزن است. پره اشتباه میتواند کل فرآیند اختلاط را ناکارآمد کند، حتی اگر موتور و مخزن کاملاً درست ساخته شده باشند.
پروانه ملخی برای ایجاد جریان محوری قوی استفاده میشود. این نوع پره برای سیالات رقیق و نیمهرقیق مناسب است و بهویژه در مخازن بزرگ برای جلوگیری از تهنشینی کاربرد دارد.
پره توربینی و پارویی برای ایجاد جریان شعاعی و برشی بهکار میرود. این نوع پرهها زمانی مناسباند که ماده نیاز به اختلاط قویتر و شکستن تودهها داشته باشد.
پره لنگری برای مواد غلیظ و چسبنده انتخاب میشود. این پره نزدیک دیواره حرکت میکند و با کمک کاردکهای تفلونی، مواد چسبیده به بدنه را جدا میکند. این ویژگی در موادی مثل ژل، خمیر، رزین و برخی فرمولاسیونهای دارویی بسیار مهم است.
پره مارپیچی دوتایی یا Double Ribbon هم برای میکسرهای افقی پودری استفاده میشود. این مدل، جریان طولی و شعاعی را همزمان ایجاد میکند و برای ریبون بلندرها انتخاب ایدهآلی است.
محاسبات توان مصرفی و گشتاور
توان موتور باید از روی نیاز واقعی فرآیند تعیین شود، نه بر اساس حدس یا تجربه شخصی. رابطه مهندسی رایج برای محاسبه توان مصرفی به این صورت است:
P = Np * ρ * N^3 * D^5
در این رابطه، Np عدد توان پره، ρ چگالی سیال، N سرعت دوران پروانه و D قطر پروانه است. هرچه قطر پره یا سرعت دوران بیشتر باشد، توان موردنیاز بهصورت تصاعدی افزایش مییابد. به همین دلیل، انتخاب موتور فقط با نگاه به حجم مخزن درست نیست.
در سیالات ویسکوز، گشتاور اهمیت بیشتری از سرعت پیدا میکند. یعنی ممکن است یک میکسر به موتور پرسرعت نیاز نداشته باشد، اما برای چرخاندن ماده غلیظ به گشتاور بالایی احتیاج داشته باشد. در چنین شرایطی، گیربکس صنعتی مناسب اهمیت زیادی دارد.
سیستمهای آببندی و الزامات ایمنی
آببندی شفت یکی از حساسترین نقاط در ساخت میکسر استیل است. چون این بخش مستقیماً با نشتی، افت فشار، ورود آلودگی و خرابی مکانیکی در ارتباط است.
پکینگ باکس برای کاربردهای سادهتر و فشارهای پایین مناسب است. این سیستم ارزانتر است، اما برای فرآیندهای حساس یا تحت خلاء انتخاب ایدهآلی نیست.
مکانیکال سیل برای شرایط سختتر بهکار میرود. در میکسرهای تحت خلاء، فشار بالا یا مواد سمی و حساس، مکانیکال سیل عملکرد بسیار مطمئنتری دارد و از نشتی بهخوبی جلوگیری میکند.
برای مواد اشتعالزا، استفاده از موتورگیربکس EX-proof الزامی است. بهویژه در محیطهایی که الکل، حلال یا رزین وجود دارد، موتور باید دارای کلاس حرارتی T3 یا T4 باشد تا از ایجاد جرقه و خطرات ایمنی جلوگیری شود.

فرآیند گامبهگام ساخت کارگاهی میکسر استیل
ساخت میکسر استیل در کارگاه، یک زنجیره دقیق از عملیات مهندسی است که هر مرحله آن باید با دقت و کنترل کیفیت انجام شود. اگر یکی از این مراحل درست اجرا نشود، کیفیت کل تجهیز تحت تأثیر قرار میگیرد.
گام اول: طراحی و مدلسازی مهندسی
همهچیز از طراحی CAD آغاز میشود. در این مرحله، ابعاد مخزن، ضخامت ورق، نوع پره، محل شفت، نوع پایهها و سیستمهای جانبی مشخص میشوند. همچنین در پروژههای حرفهای، محاسبات ضخامت بر اساس استاندارد ASME Sec VIII Div 1 انجام میشود تا مخزن از نظر ایمنی و تحمل فشار قابل اطمینان باشد.
نقشههای شاپ دقیق، زبان مشترک بین طراح و کارگاه هستند. هرچه این نقشهها کاملتر باشند، احتمال خطا در تولید کمتر میشود.
گام دوم: برشکاری و نورد پوسته
ورقهای استیل پس از کنترل کیفیت اولیه، با لیزر فایبر برش میخورند. برش لیزری دقت بالا، لبه تمیز و پرت کمتری ایجاد میکند.
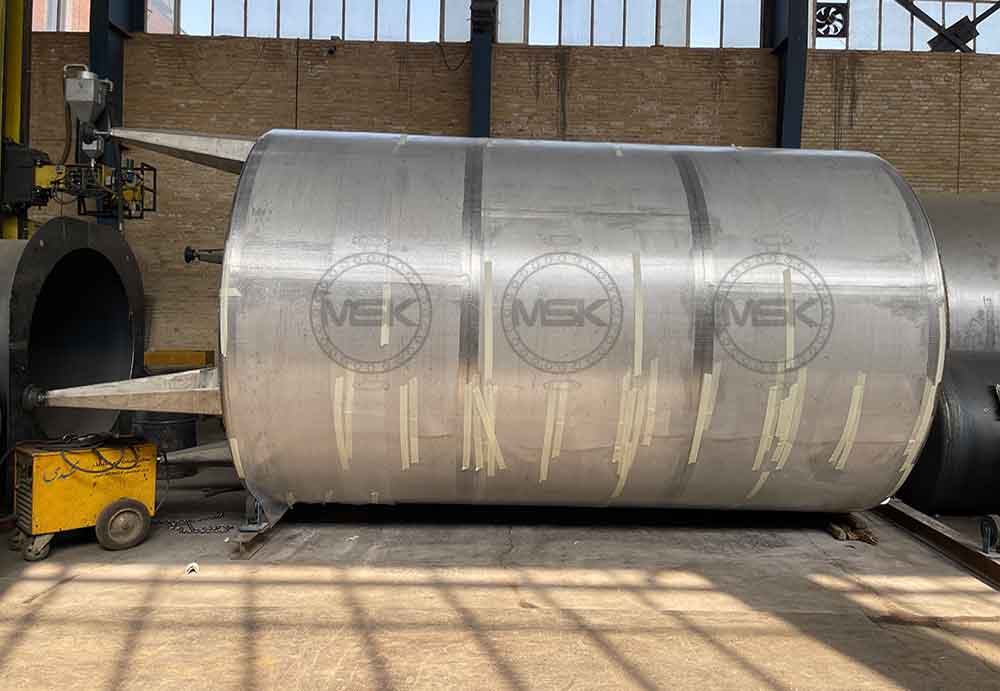
بعد از برش، ورقها وارد مرحله نورد میشوند. در این مرحله، ورق تخت بهشکل شل یا بدنه استوانهای درمیآید و برای جوشکاری آماده میشود.
گام سوم: ساخت عدسیهای سر و کف
عدسیها بخش مهمی از ساختار مکانیکی مخزن هستند. بسته به نوع مخزن، این قطعات میتوانند تخت، مخروطی، بیضوی یا توریسفریکال باشند. شکلدهی مناسب این بخشها روی تحمل فشار و تخلیه کامل ماده اثر مستقیم دارد.
گام چهارم: جوشکاری تخصصی TIG
جوشکاری TIG یا آرگون، استاندارد اصلی برای ساخت میکسرهای استیل باکیفیت است. در این روش، از گاز محافظ برای جلوگیری از اکسیداسیون استفاده میشود و در صورت نیاز، Back Purging نیز انجام میگیرد تا پشت جوش هم محافظت شود.
این دقت در جوشکاری باعث میشود سطح داخلی تمیز، مقاوم و مناسب برای صنایع حساس باقی بماند. در غیر این صورت، سوختگی استیل، تخلخل و خوردگی زودهنگام رخ میدهد.
گام پنجم: ساخت سیستم انتقال حرارت
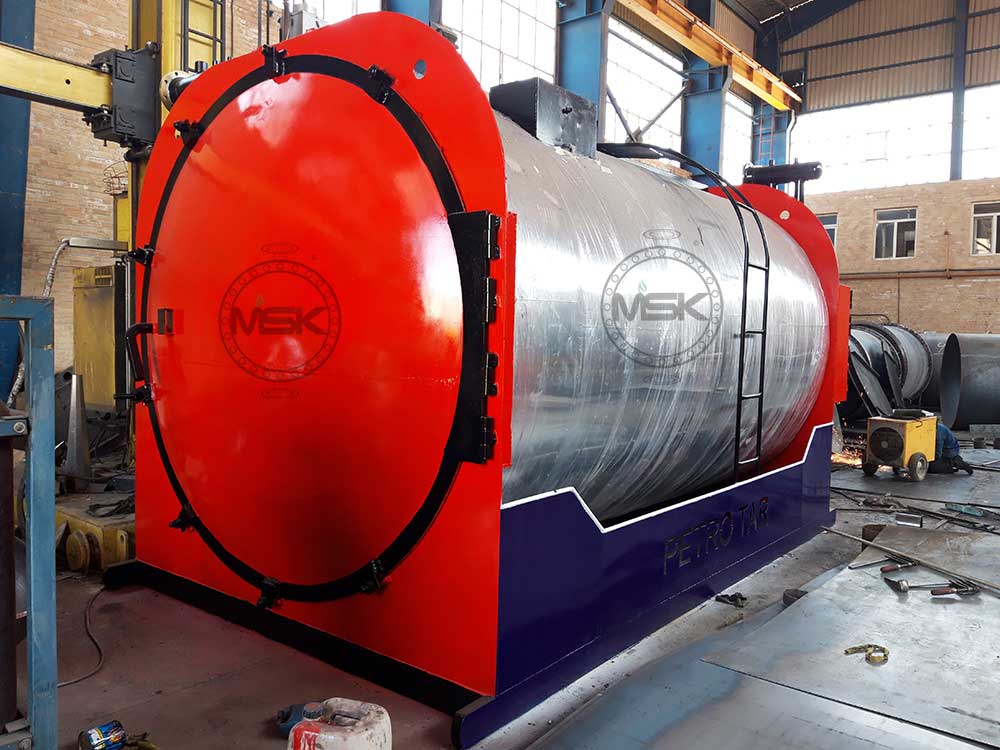
در میکسرهای دوجداره یا سهجداره، ژاکت حرارتی نقش حیاتی دارد. ژاکت Dimple یا کویل نیملوله، مسیر حرکت سیال گرم یا سرد را فراهم میکند و به کنترل دمای فرآیند کمک مینماید. در بسیاری از پروژهها، این بخش همراه با عایق حرارتی تکمیل میشود تا اتلاف انرژی کاهش یابد.
گام ششم: پرداخت و پولیشکاری سطحی
کیفیت سطح داخلی، هم روی بهداشت و هم روی عملکرد دستگاه اثر دارد. در کاربردهای عمومی، پولیش صنعتی کفایت میکند؛ اما در صنایع دارویی، سطح باید بسیار صیقلی باشد.
برای کاربردهای دارویی و حساس، زبری سطح باید به کمتر از Ra 0.4 میکرون برسد. این سطح صیقلی مانع از چسبیدن ذرات و رشد میکروبی میشود.
گام هفتم: مونتاژ اجزای مکانیکی
در این مرحله، شفت، پره، گیربکس، موتور، سیل، تابلو برق، اینورتر و در صورت نیاز PLC و لودسل نصب میشوند. مونتاژ نهایی باید همراه با کنترل هممحوری، بالانس و تست عملکرد انجام شود تا دستگاه بدون لرزش و صدای غیرعادی کار کند.
برای مشاهده مدلها و دریافت مشاوره تخصصی، روی گزینه زیر کلیک کنید:
کنترل کیفیت، تستها و استانداردهای ساخت
هیچ میکسر حرفهای بدون تستهای کیفی معتبر نباید وارد خط تولید شود. این تستها تضمین میکنند که تجهیز از نظر سازهای، عملکردی و بهداشتی قابل اعتماد است.
تستهای اصلی
- VT یا تست چشمی جوش: برای بررسی ظاهر جوش و تشخیص ناپیوستگیهای سطحی.
- PT یا تست مایعات نافذ: برای شناسایی ترکهای ریز و منافذی که با چشم دیده نمیشوند.
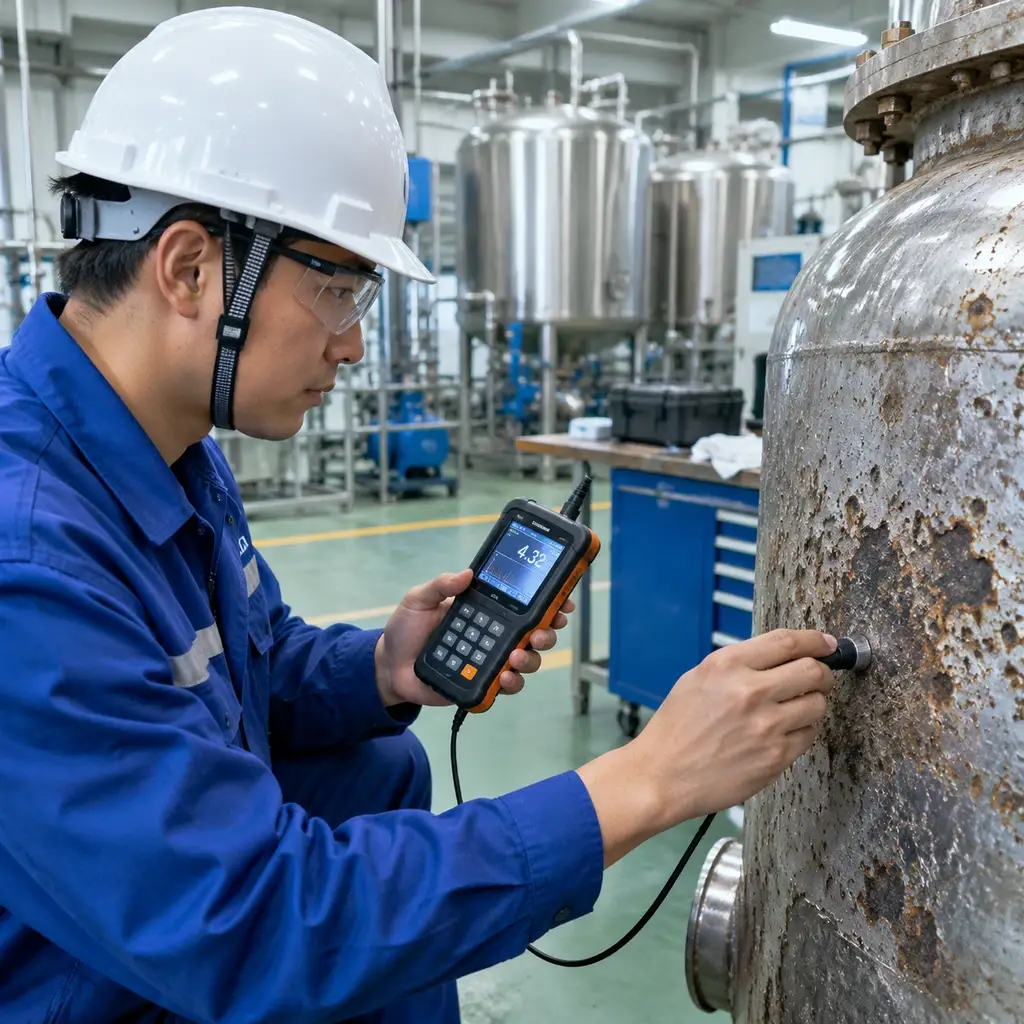
- UT یا تست اولتراسونیک: برای بررسی ضخامت و عیوب داخلی در بخشهای حساس.
- HT یا تست هیدروستاتیک: برای بررسی فشارپذیری مخزن و ژاکت تحت آب.
- تست بالانس دینامیکی: برای حذف لرزش و محافظت از یاتاقانها و سیل.
اجرای این تستها باعث میشود عمر دستگاه بیشتر شود و هزینه تعمیرات آتی کاهش پیدا کند. در واقع، بخش مهمی از کیفیت نهایی، پیش از تحویل نهایی و در همین مرحله مشخص میشود.
جمعبندی
ساخت میکسر استیل یک فرآیند کاملاً مهندسی است که از تحلیل ماده آغاز میشود و تا تست نهایی ادامه دارد. انتخاب آلیاژ، طراحی پره، محاسبه توان، جوشکاری، پولیش و کنترل کیفیت، همگی باید با نگاه تخصصی و مطابق استاندارد انجام شوند.
اگر این زنجیره بهدرستی اجرا شود، نتیجه یک تجهیز بادوام، بهداشتی، ایمن و کاملاً متناسب با نیاز صنعت خواهد بود. به همین دلیل، ساخت حرفهای میکسر استیل نهتنها یک فعالیت کارگاهی، بلکه یک مزیت رقابتی جدی برای واحدهای تولیدی محسوب میشود.
پرسشهای متداول درباره ساخت میکسر استیل
۱.چرا در جوشکاری ساخت میکسر استیل از گاز محافظ پشت جوش استفاده میشود؟
چون بدون Back Purging، پشت جوش در معرض اکسیژن قرار میگیرد و سطح داخلی دچار اکسیداسیون میشود. این موضوع هم ظاهر جوش را خراب میکند و هم مقاومت خوردگی را کاهش میدهد.
۲.آیا همیشه باید از استیل 316L استفاده کرد؟
خیر. استیل 316L فقط زمانی ضروری است که ماده خورنده، دارویی یا حساس باشد. در بسیاری از پروژههای عمومی، 304L انتخاب اقتصادیتر و مناسبتری است.
۳.نسبت H/D چه اثری بر کارکرد میکسر دارد؟
این نسبت الگوی جریان، کیفیت اختلاط و حتی پرت ورق را تعیین میکند. اگر درست تنظیم شود، هم عملکرد بهتر میشود و هم هزینه ساخت کاهش پیدا میکند.