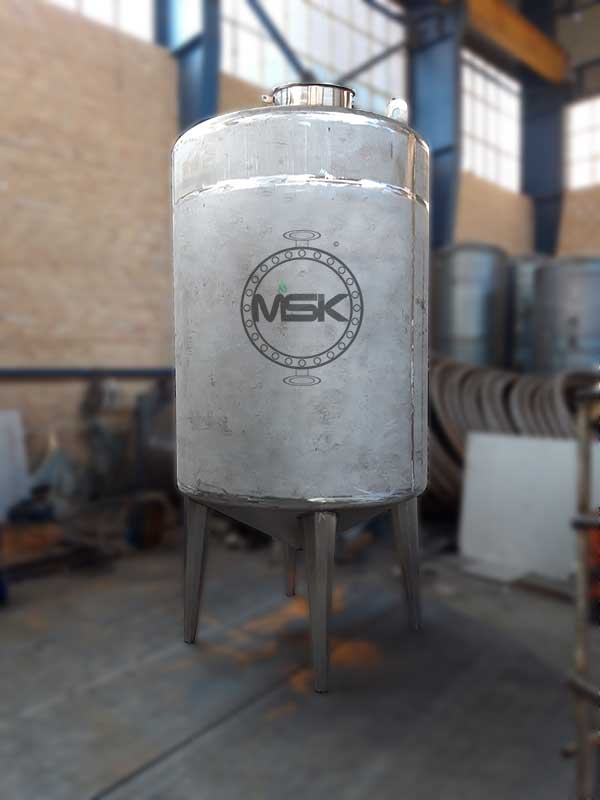
مخزن استیل در برابر زنگزدگی مقاوم است، اما مقاوم به معنای مصونیت مطلق نیست. در بسیاری از کارخانجات، مخازنی که ظاهراً سالم به نظر میرسند، بدون هیچ علامت هشداردهندهای از داخل دچار حفرههای ریز میشوند و یک روز صبح، اپراتور با مخزنی روبرو میشود که نشتی گرفته است.
اما مگر نه اینکه استیل ضد زنگ است؟ پس چرا خوردگی مخزن استیل اتفاق میافتد؟
واقعیت این است که مقاومت استیل به یک لایه محافظ نامرئی بستگی دارد که در شرایط خاصی تخریب میشود. در این مقاله، ۵ نوع خوردگی رایج که عامل اصلی سوراخ شدن مخزن استیل هستند را از منظر مهندسی بررسی میکنیم و راهکارهای عملی پیشگیری از هر کدام را ارائه میدهیم. تا انتهای این مطلب همراه ما باشید، چون تشخیص بهموقع نوع خوردگی، تفاوت بین یک تعمیر جزئی و تعویض کامل مخزن است.
شرکتهایی که فرآیند مهندسی، انتخاب آلیاژ و جوشکاری استاندارد (شامل جوش TIG با گاز محافظ و تستهای غیرمخرب) را رعایت میکنند، مخزنی تحویل میدهند که عمر مفید آن چند برابر مخازن ارزانقیمت بازار است.
💡 نکته کلیدی برای مدیران پروژه و کارخانجات:
پیشگیری از خوردگیهای پیتینگ و اسیدی، قبل از برش اولین ورق آغاز میشود. تمام مراحل آنالیز شیمیایی سیال، انتخاب ضخامت و کنترل فرآیند جوش در خط تولید مخزن استیل مبدل سازان کیمیا مطابق با الزامات استانداردهای بینالمللی انجام میشود تا خیالتان از طول عمر عملیاتی تجهیزات راحت باشد.
چرا استیل ضد زنگ زنگ میزند؟ نقش لایه پسیو (Passive Layer)
قبل از معرفی انواع خوردگی، باید بدانید استیل چرا در اصل ضد زنگ است.
استنلس استیل به لطف حداقل ۱۰.۵ درصد کروم موجود در آلیاژ، ضد زنگ میشود. کروم در مجاورت اکسیژن هوا، یک لایه نازک و نامرئی از اکسید کروم (Cr₂O₃) روی سطح فلز تشکیل میدهد که به آن «لایه پسیو» یا لایه غیرفعال میگویند.
این لایه یک سپر دفاعی است:
- ضخامت آن تنها چند نانومتر است، اما چسبندگی فوقالعادهای به فلز دارد.
- اگر خط و خش بردارد، در حضور اکسیژن بهطور خودترمیم دوباره تشکیل میشود.
- هر عاملی که مانع تماس اکسیژن با سطح شود یا ترکیب شیمیایی محیط را تغییر دهد، این سپر را تخریب میکند.
نکته کلیدی همینجاست: تمام انواع خوردگی مخزن استیل، در واقع حمله به همین لایه پسیو هستند. حالا ببینیم این حملهها چگونه اتفاق میافتند.
۱. خوردگی حفرهای (Pitting Corrosion)؛ خطرناکترین دشمن مخزن استیل
خوردگی حفرهای چیست و چرا خطرناکترین نوع است؟
خوردگی حفرهای یا پیتینگ، نوعی خوردگی موضعی است که در آن، حفرههای ریز اما عمیقی روی سطح فلز ایجاد میشود. این نوع خوردگی خطرناکترین دشمن مخازن استیل است، چون حفرهای به قطر یک میلیمتر میتواند تا عمق چند میلیمتر پیش برود.
از بیرون، سطح مخزن ممکن است سالم و براق به نظر برسد؛ در حالی که از داخل در حال سوراخ شدن است.
علت خوردگی حفرهای در مخازن استیل چیست؟
عامل اصلی پیتینگ، یونهای کلراید (Cl⁻) هستند. کلراید به لایه پسیو نفوذ کرده و آن را بهصورت موضعی تخریب میکند. منابع اصلی کلراید عبارتند از:
- آبهای دارای سختی و کلر بالا (بهویژه آب چاه و مناطق ساحلی)
- مواد شوینده حاوی کلر که برای شستشوی CIP استفاده میشوند
- محصولات حاوی نمک در صنایع غذایی (شور، ترشیجات، آبنمک)
- باقیمانده رسوبات روی سطح مخزن که زیرشان کلراید تجمع میکند
هرچه دمای محیط بالاتر برود، سرعت حمله کلراید بهصورت نمایی افزایش مییابد. در دمای بالای ۶۰ درجه سانتیگراد، خطر پیتینگ در استیل ۳۰۴ چند برابر میشود.
راهکار پیشگیری از پیتینگ
- انتخاب گرید مناسب: برای محیطهای حاوی کلراید، استیل ۳۱۶ یا ۳۱۶L (به دلیل حضور مولیبدن) جایگزین ۳۰۴ شود. مولیبدن مقاومت لایه پسیو در برابر کلراید را بهطور چشمگیری بالا میبرد.
- شستشوی کامل بعد از هر بار تخلیه: باقی ماندن محلول نمکی در ته مخزن، شرایط ایدهآل پیتینگ را فراهم میکند.
- پرهیز از رسوبگذاری: رسوبات آهکی و بقایای مواد آلی باید بهموقع پاکسازی شوند، چون زیر رسوب، محیط بیاکسیژن و خورنده شکل میگیرد.
اگر مخزن فعلی شما دچار حفرههای پیتینگ شده است، ادامه کار با آن ریسک نشتی و آلودگی محصول را بالا میبرد. در چنین شرایطی، سفارش ساخت مخزن استیل با گرید متریال متناسب با فرآیند شما، راهکار اقتصادیتری از تعمیرهای مکرر است.

۲. خوردگی شیاری (Crevice Corrosion)؛ خوردگی پنهان درزها و زیر واشرها
خوردگی شیاری چیست و کجا رخ میدهد؟
خوردگی شیاری، نوعی خوردگی موضعی است که در شکافها و درزهای باریک بین دو سطح رخ میدهد. این شکاف آنقدر باریک است که مایع واردش میشود، اما تبادل اکسیژن تقریباً قطع است.
مکانهای اصلی وقوع خوردگی شیاری در مخازن استیل:
- زیر واشرها، اورینگها و پیچهای اتصال
- درز جوشهایی که نفوذ کامل نداشتهاند
- زیر رسوبات، لکهها و بقایای محصول چسبنده
- فصل مشترک لولهها با بدنه مخزن (نوزلها)
مکانیزم خوردگی شیاری چگونه است؟
در داخل شیار، اکسیژن بهسرعت مصرف میشود و محیط از نوع اکسیدی به خورنده تغییر میکند. یونهای کلراید و یونهای H⁺ در این ناحیه تجمع میکنند و pH موضعی بهشدت اسیدی میشود. نتیجه؟ لایه پسیو در همین نقطه فرو میریزد و خوردگی شتاب میگیرد.
جالب اینجاست که استیل برای مقاومتش به اکسیژن نیاز دارد؛ یعنی همان چیزی که استیل را ضد زنگ میکند، در نبود اکسیژن علیه خودش عمل میکند.
راهکار پیشگیری از خوردگی شیاری
- طراحی بدون شیار: در طراحی مخزن، از اتصالات پیچی و زیرمونتاژهای ایجادکننده درز تا حد امکان پرهیز شود.
- جوش پیوسته و کاملاً نفوذی: درزهای جوش باید صاف، بدون حفره و ترک باشند؛ به همین دلیل کیفیت جوشکاری در ساخت مخزن اهمیتی حیاتی دارد.
- پولیش و صیقل درزها: سطوح داخلی درزها باید پولیش شوند تا محل تجمع آلودگی نباشند.
- بازرسی دورهای واشرها و پیچها در سرویسهای نگهداری پیشگیرانه.
۳. خوردگی گالوانیک (Galvanic Corrosion)؛ وقتی دو فلز ناسازگار کنار هم قرار میگیرند
خوردگی گالوانیک چیست؟
خوردگی گالوانیک زمانی رخ میدهد که دو فلز با پتانسیل الکتروشیمیایی متفاوت، در تماس مستقیم و در حضور یک الکترولیت (معمولاً آب یا محلول فرآیند) قرار بگیرند.
در این حالت، یک پیل الکتروشیمیایی ناخواسته شکل میگیرد:
- فلز مقاوم (کاتدی): استیل ۳۱۶ (سالم باقی میماند)
- فلز آسیبپذیر (آندی): کربناستیل، آلومینیوم یا روی (بهسرعت خورده و سوراخ میشود)
- الکترولیت: آب فرآیند یا رطوبت محیط
نتیجه این است که فلز فعالتر، بهسرعت خورده میشود تا از فلز نجیبتر محافظت کند.
خوردگی گالوانیک در مخازن استیل کجاست؟
سناریوهای رایج در کارخانجات:
- اتصال لولههای گالوانیزه یا کربن استیل به نوزلهای استیل مخزن؛ لوله کربنی خورده میشود و محصولات خوردگی وارد مخزن میشوند.
- پیچهای معمولی (کربنی) برای نصب تجهیزات روی بدنه استیل
- سیستم لولهکشی قدیمی کارخانه که با مخزن استیل جدید همزمان شده است.
نکته خطرناک اینجاست که خوردگی گالوانیک معمولاً لوله و اتصالات را هدف میگیرد، نه خود مخزن را؛ اما آلودگی محصول و نشتی در نقطه اتصال، مخزن را از رده خارج میکند.
راهکار پیشگیری از خوردگی گالوانیک
- همگنسازی متریال: تمام اتصالات، پیچها و لولهکشیهای متصل به مخزن باید از گرید استیل مشابه یا سازگار باشند.
- جداسازی الکتریکی: استفاده از واشرها و بوستهای عایق (مانند تفلون) در نقاط اتصال فلزات مختلف.
- پرهیز از تماس مس با استیل در سیستمهای آبخنک.
- طراحی یکپارچه متریال از ابتدای پروژه؛ چیزی که فقط در مرحله طراحی مهندسی قابل مدیریت است، نه بعد از نصب.
۴. خوردگی مرزدانهای (IGC)؛ زخم جوشکاری غلط
خوردگی بیندانهای چیست و چه ارتباطی با جوشکاری دارد؟
خوردگی مرزدانهای یا Intergranular Corrosion، نوعی خوردگی است که مرز دانههای بلوری فلز را هدف میگیرد، در حالی که خود دانهها سالم میمانند. این نوع خوردگی مستقیماً به کیفیت جوشکاری مربوط است و به همین دلیل آن را «زخم جوشکاری غلط» مینامند.
علت: حساسشدن (Sensitization) چیست؟
وقتی استیل آستنیتی (مثل ۳۰۴) در محدوده دمایی ۴۵۰ تا ۸۵۰ درجه سانتیگراد حرارت ببیند — دقیقاً همان محدودهای که در حاشیه جوش رخ میدهد — کربن موجود در آلیاژ با کروم ترکیب شده و کروم کارباید (Cr₂₃C₆) در مرز دانهها رسوب میکند.
نتیجه؟ نواحی اطراف مرز دانهها از کروم خالی میشوند و لایه پسیو در آن نواحی تشکیل نمیشود. مخزنی که جوش آن غلط انجام شده باشد، ممکن است ماهها بعد دقیقاً روی خط جوش دچار خوردگی و نشتی شود؛ در حالی که بدنه سالم است.
راهکار پیشگیری
- انتخاب گرید Low Carbon: استیل ۳۰۴L و ۳۱۶L با کربن کمتر از ۰.۰۳ درصد، در برابر حساسشدن مقاوماند.
- استیل پایدارشده: گریدهای ۳۲۱ و ۳۴۷ حاوی تیتانیوم یا نیوبیوم هستند که کربن را مهار میکنند.
- کنترل ورودی حرارت جوشکاری: جوشکاری با آمپراژ صحیح، سرعت مناسب و بدون توقفهای طولانی.
- حلحرارتی (Solution Annealing) در صورت نیاز برای مخازن حساس.
- اسیدشویی و پسیویشن بعد از جوشکاری برای بازسازی لایه پسیو در ناحیه جوش.
۵. خوردگی تنشی (SCC)؛ ترکیب مرگبار تنش مکانیکی و محیط خورنده
خوردگی تنشی چیست؟
خوردگی تنشی یا Stress Corrosion Cracking، شکلگیری ترکهای ریز و درختی در فلز است که تحت تأثیر همزمان سه عامل اتفاق میافتد:
- تنش کششی (تنش عملیاتی یا تنش پسماند جوشکاری)
- محیط خورنده خاص (معمولاً کلراید برای استیل آستنیتی)
- فلز مستعد (استیل ۳۰۴ و ۳۱۶ آستنیتی)
خطرناک بودن SCC به این دلیل است که ترکها بدون کاهش قابلمشاهده در ضخامت، رشد میکنند و مخزن میتواند بهصورت ناگهانی و بدون هشدار دچار نشتی یا حتی شکست catastrophical شود.
عوامل ایجاد SCC در مخازن استیل
- تنش پسماند ناشی از نورد و جوشکاری که تنشزدایی نشده باشد.
- کلراید با غلظت بالا در محیط فرآیند یا آب گرم.
- دماهای بالای ۵۰ تا ۶۰ درجه سانتیگراد که سرعت ترکخوردگی را افزایش میدهد.
- چرخههای حرارتی مکرر که تنشهای عملیاتی ایجاد میکنند.
راهکار پیشگیری
- تنشزدایی حرارتی (Stress Relief) بعد از جوشکاری مخازن تحت فشار.
- طراحی برای کاهش تمرکز تنش در گوشهها، دهانه نوزلها و نقاط تغییر مقطع.
- پرهیز از تماس کلراید با سطوح گرم؛ حتی آب خنککاری حاوی کلراید روی جوش گرم خطرناک است.
- بازرسی دورهای با روش ذرات مغناطیسی (MT) یا مایع نافذ (PT) در نقاط پرتنش.

جدول خلاصه ۵ نوع خوردگی مخزن استیل
| نوع خوردگی | عامل اصلی | محل شایع | راهکار پیشگیری |
|---|---|---|---|
| خوردگی حفرهای (Pitting) | یونهای کلر (نمک) | سطوح داخلی | استفاده از استیل ضد اسید (۳۱۶) |
| خوردگی شیاری (Crevice) | رسوب و درز جوش | واشرها و اتصالات | طراحی بدون درز (جوش نفوذی) |
| خوردگی گالوانیک | تماس دو فلز غیرهمنام | اتصالات و فلنجها | عایقبندی و همجنسسازی |
| خوردگی بیندانهای (IGC) | دمای بالای جوش | اطراف ناحیه جوش | عملیات حرارتی و آنیل صحیح |
| خوردگی تنشی (SCC) | تنش کششی + محیط خورنده | بدنه و نواحی تحت فشار | تنشزدایی (استرسریلیو) |
چرا انتخاب سازنده مخزن، مهمترین عامل پیشگیری از خوردگی است؟
بعد از خواندن این ۵ نوع خوردگی، یک نکته مهم را متوجه شدهاید:
بخش عمدهای از خوردگیهای مخزن استیل، ریشه در انتخاب غلط متریال، طراحی ضعیف و جوشکاری غیراستاندارد دارد؛ نه در «کیفیت» خود استیل.
به عبارت دیگر:
- مخزنی که با گرید ۳۰۴ برای محیط کلرایدی ساخته شده، محکوم به پیتینگ است.
- مخزنی که درز جوشش پولیش نشده، محکوم به خوردگی شیاری است.
- مخزنی که تنشزدایی نشده، در محیط کلرایدی گرم، محکوم به SCC است.
این یعنی پیشگیری از خوردگی، از لحظه طراحی و انتخاب متریال شروع میشود، نه بعد از نصب. شرکتهایی که فرآیند مهندسی، انتخاب آلیاژ و جوشکاری استاندارد (شامل جوش TIG با گاز محافظ و تستهای غیرمخرب) را رعایت میکنند، مخزنی تحویل میدهند که عمر مفید آن چند برابر مخازن ارزانقیمت بازار است.
نشانههای هشدار خوردگی؛ چه زمانی مخزن را بازرسی کنیم؟
قبل از اینکه خوردگی به سوراخ شدن مخزن استیل برسد، این نشانهها را جدی بگیرید:
- لکههای قهوهای یا نارنجی (روست) روی سطح داخلی یا اطراف جوشها
- حفرههای ریز و سیاهرنگ در نقاط مختلف بدنه
- نشتیهای موضعی که با سفت کردن درز حل نمیشوند
- کدورت یا تغییر رنگ محصول که به تدریج رخ میدهد (نشانه خوردگی داخلی)
- رسوبات چسبنده و لکههایی که با شستشوی معمولی پاک نمیشوند
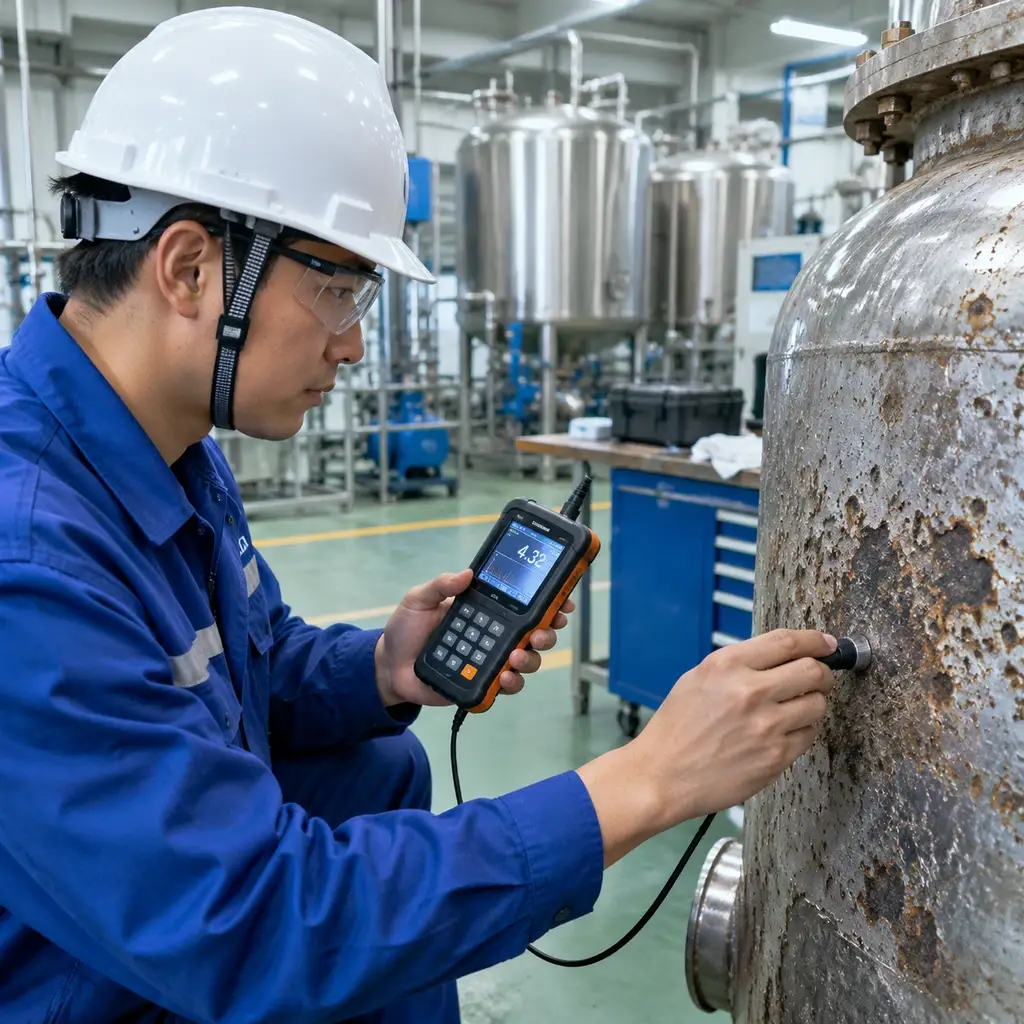
برای بازرسی دقیق، استفاده از ضخامتسنج التراسونیک بهترین روش است؛ با این ابزار میتوانید ضخامت واقعی ورق را در نقاط مختلف اندازهگیری کنید و میزان فرسایش را مشخص کنید.
قانون کلی: اگر ضخامت ورق به کمتر از مقدار مجاز طراحی رسیده باشد یا ترک در جوش شناسایی شده باشد، مخزن از نظر ایمنی قابل استفاده نیست و باید تعمیر اساسی یا تعویض شود.

سوالات متداول (FAQ)
۱. آیا استیل ۳۰۴ برای همه مواد مناسب است؟
خیر. استیل ۳۰۴ برای محیطهای حاوی کلراید، اسیدهای رقیق و دمای بالا مناسب نیست. برای این شرایط باید از ۳۱۶L یا آلیاژهای داپلکس استفاده کرد.
۲. آیا میتوان مخزن خورده شده را تعمیر کرد؟
بستگی به میزان آسیب دارد. پیتینگ سطحی با پولیش و پسیویشن مجدد قابل رفع است، اما حفرههای عمیق و ترکهای SCC معمولاً تعمیر اقتصادی ندارند و ساخت مخزن جدید منطقیتر است.
۳. چرا مخزن استیل ما فقط روی جوشها زنگ زده؟
این علامت کلاسیک خوردگی مرزدانهای است که ناشی از حساسشدن ناحیه جوش در اثر جوشکاری غلط یا عدم استفاده از گرید Low Carbon است.
۴.پسیویشن چه تفاوتی با اسیدشویی دارد؟
اسیدشویی لایه اکسیدهای حرارتی و آلودگیها را حذف میکند و پسیویشن، لایه محافظ اکسید کروم را بهصورت کنترلشده بازسازی میکند. هر دو در کنار هم برای سلامت مخزن ضروریاند.
جمعبندی و راهکار نهایی
خوردگی مخزن استیل یک اتفاق تصادفی نیست؛ نتیجه مستقیم انتخاب غلط متریال، طراحی بدون در نظر گرفتن شرایط فرآیند و اجرای غیراستاندارد جوشکاری است.
۵ نوع خوردگی که بررسی کردیم پیتینگ، شیاری، گالوانیک، مرزدانهای و تنشی همگی قابل پیشگیری هستند، اما این پیشگیری باید از مرحله طراحی شروع شود. مخزنی که اصولی ساخته نشده باشد، دیر یا زود چه با کلراید مواجه شود چه نه، هزینه تعمیر و توقف خط تولید را به شما تحمیل میکند.
اگر مخزن فعلی شما دچار خوردگی شده یا قصد دارید مخزنی بسازید که این مشکلات را از پایه نداشته باشد، تیم مهندسی مبدلسازان کیمیا با تجربه در ساخت انواع مخازن استیل صنعتی، از انتخاب متریال مناسب فرآیند شما تا تست و تحویل نهایی، در کنارتان است. همین امروز با مشاوره رایگان، مشخصات فرآیند خود را بفرمایید تا بهترین راهکار ساخت مخزن استیل را دریافت کنید.